Artykuł sponsorowany
Jakie wady pojawiają się po gięciu rur ze stali i kiedy detal wymaga poprawki
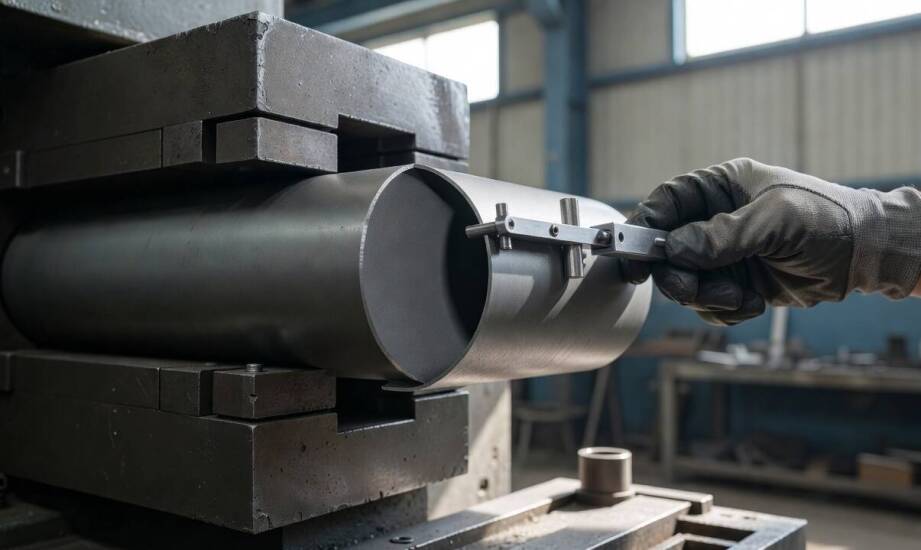
Rura stalowa po procesie formowania nierzadko prezentuje się nienagannie pod względem wizualnym. Problem pojawia się dopiero w momencie zestawienia jej z innymi elementami konstrukcji nośnej lub przemysłowej instalacji. Próba połączenia detali ujawnia odchylenia geometrii, które zatrzymują prace spawalnicze i uniemożliwiają precyzyjny montaż. Nawet minimalna zmiana ukształtowania sprawia, że krawędzie przestają do siebie pasować. Zrozumienie mechanizmów powstawania wad pozwala zoptymalizować cykl obróbki i przygotować materiał do bezproblemowej integracji w docelowym systemie.
Najczęstsze defekty i przyczyny powstawania wad
Zmiana kształtu materiału zawsze wiąże się z ogromnymi naprężeniami w strukturze metalu. Zjawisko owalizacji przekroju sprawia, że rura staje się eliptyczna, co drastycznie utrudnia dokładne dopasowanie krawędzi do kolejnych odcinków rurociągu. Na promieniu wewnętrznym bardzo często występuje pofałdowanie ścianki. Wynika to z nadmiernego ściskania metalu w miejscu, które nie otrzymało odpowiedniego podparcia narzędziowego. Zewnętrzna strona łuku narażona jest z kolei na pęknięcia, zwłaszcza przy zbyt agresywnym kącie formowania. Powszechnym zjawiskiem pozostaje sprężynowanie. Po zdjęciu siły gnącej element częściowo wraca do pierwotnego kształtu, zmieniając tym samym docelowy wymiar.
Ryzyko wystąpienia opisanych nieprawidłowości zależy od kilku podstawowych parametrów materiałowych. Cieńsza ścianka wykazuje znacznie większą podatność na marszczenie oraz niepożądane spłaszczenie. Grubszy surowiec wymaga natomiast dostarczenia wyższej siły nacisku oraz zastosowania sztywniejszego podparcia. Ogromne znaczenie ma stosunek promienia gięcia do średnicy zewnętrznej obrabianego detalu. W przypadku standardowej stali węglowej bezpieczny promień minimalny wynosi zazwyczaj od trzech do pięciu średnic rury. Zbyt ciasne łuki niemal zawsze kończą się ścieńczeniem ścianki zewnętrznej i osłabieniem nośności profilu.
Wyższa granica plastyczności wybranego stopu potęguje siłę sprężynowania powrotnego i podnosi ryzyko mikropęknięć. Istotną rolę odgrywa również stan spoiny wzdłużnej w przypadku profili ze szwem. Wszelkie nieciągłości lub wypukłości w obszarze łączenia zaburzają idealną okrągłość i wywołują niestabilne zachowanie surowca podczas jego rozciągania. Zakładany łuk musi ściśle uwzględniać te specyficzne cechy. Brak dopasowania ustawień maszyny do właściwości użytego materiału skutkuje kumulacją naprężeń.
Stabilność uzyskiwanego kształtu zależy bezpośrednio od konfiguracji parku maszynowego. Precyzyjne pozycjonowanie matrycy dociskowej i zaciskowej zapewnia równomierny rozkład sił na całej długości wygięcia. Przy pracy z cienkimi ściankami i wymagającymi promieniami wprowadzenie trzpienia kulowego skutecznie stabilizuje wewnętrzny przekrój. Niezbędne jest także zastosowanie syntetycznych środków smarnych. Odpowiednio dobrana pasta lub żel zmniejsza tarcie, ułatwia swobodny przepływ metalu i chroni zewnętrzną powierzchnię przed zarysowaniami.
Znaczenie geometrii w zaawansowanym montażu
W procesach spawalniczych i instalacyjnych wszelkie odchylenia od zadanej geometrii natychmiast weryfikują jakość wcześniejszej obróbki. Owalizacja lub nieprzewidziane sprężynowanie uniemożliwiają dokładne zetknięcie fazowanych krawędzi. Prowadzi to do powstawania wadliwych spoin i wymusza przeprowadzanie czasochłonnych poprawek ślusarskich. Z tego względu profesjonalne gięcie rur stalowych wymaga wcześniejszego wykonania serii prób technologicznych na materiałach testowych. Pozwala to precyzyjnie skompensować odkształcenia powrotne i utrzymać surowe tolerancje wymiarowe oczekiwane przez wykonawców.
Weryfikacja parametrów technicznych ma szczególne znaczenie w rozbudowanych systemach sanitarnych oraz obciążonych konstrukcjach nośnych. Nieszczelności wynikające z niedopasowania elementów radykalnie zwiększają ryzyko awarii całego rurociągu. Praktyka inżynieryjna firmy Santex potwierdza, że odpowiednie zaplecze technologiczne pozwala skutecznie wyeliminować ten problem. Nowoczesne maszyny sterowane numerycznie umożliwiają zachowanie stabilnego promienia i okrągłości. Zautomatyzowane spawanie czy laserowe wycinanie otworów w przetworzonych detalach bezwzględnie wymaga materiału pozbawionego wewnętrznych naprężeń.
W środowisku produkcyjnym B2B ścisła zgodność ukształtowania z dalszym planem technologicznym decyduje o użyteczności całego zlecenia. Nawet z pozoru nieistotne odchylenia przekroju generują znaczne koszty poprawek, wydłużają czas montażu i prowadzą do odrzucenia partii przez działy kontroli jakości. Świadome zarządzanie czynnikami ryzyka na wczesnym etapie formowania ułatwia uzyskanie elementu gotowego do natychmiastowej instalacji. Właściwy dobór narzędzi wspierających, stała kontrola tarcia oraz gruntowna analiza właściwości wybranego stopu bezpośrednio wpływają na bezpieczeństwo docelowej konstrukcji.
Kategorie artykułów
Polecane artykuły

Od fali po wykończenie — co w produkcji kartonu decyduje o zastosowaniu w gastronomii

Znaczenie psychologicznego wsparcia w szkole dla rodziców

Jak geometria formy wpływa na dobór siły zwarcia, stołu i układu wtrysku maszyny
