Artykuł sponsorowany
Jak przygotować odpady stolarskie do rębaka bębnowego, żeby ograniczyć zatory
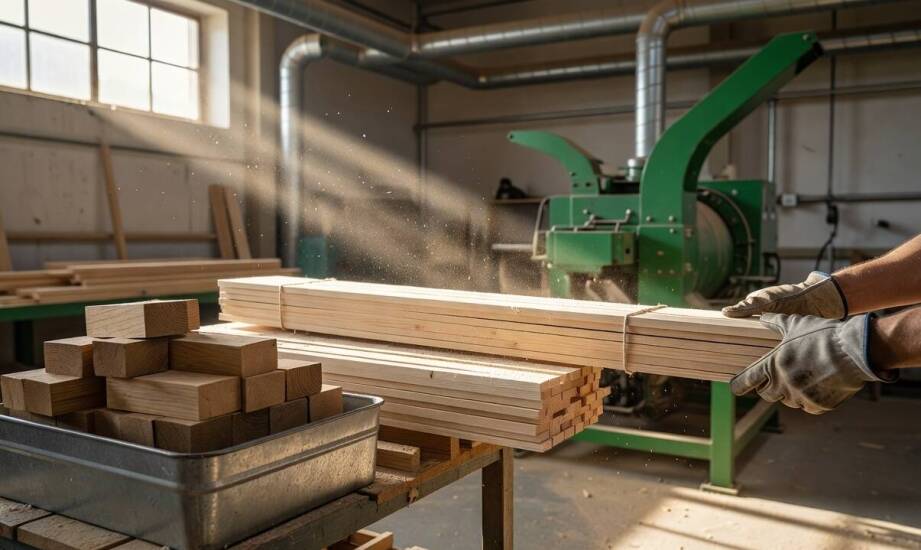
W hali produkcyjnej problemem rzadko bywa sama mechanika maszyny. Zatrzymanie pracy wynika najczęściej z faktu, że źle przygotowany wsad z mieszanych odpadów blokuje mechanizm podający lub zapycha komorę cięcia. Nieodpowiednia segregacja materiału bezpośrednio przekłada się na nieplanowane postoje, co uderza w wydajność całego zakładu stolarskiego. Każda godzina spędzona na ręcznym odblokowywaniu wału to wymierna strata finansowa dla przedsiębiorstwa. Właściwe przygotowanie resztek poprodukcyjnych zapobiega powstawaniu zatorów i chroni kluczowe elementy układu przed przedwczesnym zużyciem. Zrozumienie relacji między parametrami drewna a mechaniką rozdrabniania stanowi podstawę bezawaryjnej eksploatacji.
Wpływ segregacji i poziomu wilgotności na proces rozdrabniania
Przed uruchomieniem linii rozdrabniającej należy starannie oddzielić wszelkie zanieczyszczenia stałe. Metale, kamienie czy elementy plastikowe pozostawione w materiale szybko tępią noże, a w skrajnych przypadkach grożą trwałym uszkodzeniem wirnika. Zrzyny, oflisy oraz dłuższe odpady poprodukcyjne można bezpiecznie podawać na jedną taśmę, o ile operator zadba o wstępną selekcję pod kątem obecności ciał obcych. Dobrze ustawione rębaki bębnowe płynnie przetwarzają tak przygotowany materiał, szczególnie gdy współpracują z podajnikiem wibracyjnym. Urządzenie to odpowiada za równomierne dawkowanie surowca drzewnego i skutecznie chroni układ napędowy przed nagłym przeciążeniem. Podajnik samoczynnie reguluje tempo podawania, reagując na opór stawiany przez wał.
Zawartość wody w drewnie bezpośrednio determinuje płynność całego procesu cięcia. Przekroczenie zalecanej dla danego gatunku wilgotności sprawia, że surowiec staje się odczuwalnie cięższy i wykazuje dużą tendencję do lepienia się. Nadmiar wody w strukturze drewna powoduje blokowanie mechanizmu podającego i zapychanie przestrzeni roboczej. Mokre drewno miękkie, takie jak topola czy wierzba, szybko przywiera do wewnętrznych ścianek obudowy. Taka sytuacja wymusza częstsze przerwy serwisowe na żmudne czyszczenie maszyny. Zbyt suchy materiał zachowuje się zupełnie inaczej, ponieważ wykazuje znaczną kruchość. Pęka on w sposób niekontrolowany pod wpływem uderzeń noży, co przyspiesza tępienie narzędzi skrawających, choć zazwyczaj nie wywołuje problematycznego klejenia się wewnątrz układu tnącego.
Logistyka wsadu i odpowiednie wymiary materiału drzewnego
Długość, grubość oraz jednorodność podawanego drewna wpływają na stabilność pracy znacznie mocniej niż całkowita masa przerabianego surowca. Dopuszczalne wymiary gardzieli zależą ściśle od specyfikacji konkretnego modelu, dlatego maksymalna średnica cięcia bywa różna dla każdej maszyny. Przekroczenie granicznych gabarytów sprawia, że zbyt grube kawałki drewna klinują się przed lejem wrzutowym lub blokują wał wciągający. Równoczesne podawanie drobnych wiórów i bardzo długich desek zaburza płynność posuwu, co znacząco zwiększa chwilowe obciążenie głównego bębna. Zmienne siły działające na łożyska prowadzą do ich szybszej degradacji.
Właściwa organizacja strefy odkładczej w zakładzie zapobiega przypadkowemu mieszaniu się różnorodnych elementów. Przeznaczenie oddzielnych kontenerów na krótkie zrzyny i długie oflisy znacząco ułatwia pracę operatorowi obsługującemu system załadowczy. Wydzielenie takich stref sprawia, że pracownik dobiera wsad o zbliżonej charakterystyce przestrzennej. Praktyka serwisowa w firmie INTERPART Aleksander Tybora pokazuje, że uporządkowany przepływ materiału skutecznie minimalizuje ryzyko zacięć maszyny. Ustandaryzowany proces załadunku zauważalnie skraca przestoje techniczne. Zakłady przetwórcze stosujące dwa niezależne miejsca składowania uzyskują znacznie wyższą ciągłość rozdrabniania niż warsztaty, które składują wszystkie poprodukcyjne resztki w jednym chaotycznym stosie.
Znaczenie regularnej obsługi i organizacji pracy
Wypracowanie właściwych nawyków obsługi oraz weryfikacja kluczowych podzespołów przed startem skutecznie redukują ryzyko nagłych awarii sprzętu. Przed włączeniem głównego silnika operator weryfikuje stan ostrości noży, sprawdza czystość leja zasypowego i ocenia prawidłowe napięcie pasów napędowych. W trakcie samego rozdrabniania materiał należy dawkować miarowo, unikając wrzucania zbyt dużych partii surowca w jednym momencie. Uważna obserwacja wskaźnika obciążenia silnika pozwala na bieżąco reagować na najmniejszy spadek obrotów rotora. Dokładne oczyszczenie całego układu po zakończeniu zmiany, zwłaszcza po obróbce mokrego drewna, zapobiega twardnieniu resztek wewnątrz komory tnącej. Czysta maszyna uruchamia się znacznie łatwiej podczas kolejnej zmiany roboczej.
Ostateczna wydajność procesu redukcji objętości odpadów zależy od wielu czynników wykraczających poza samą moc nominalną urządzenia. Płynne działanie mechanizmu rozdrabniającego wynika przede wszystkim z rygorystycznego porządku wsadu, przemyślanej logistyki składowania oraz dopasowania rytmu pracy całego zakładu drzewnego. Nawet najmocniejszy silnik elektryczny i najbardziej zaawansowany system tnący ulegną awarii, jeśli nie otrzymają odpowiednio wyselekcjonowanego i przygotowanego materiału.
Kategorie artykułów
Polecane artykuły

Od fali po wykończenie — co w produkcji kartonu decyduje o zastosowaniu w gastronomii

Znaczenie psychologicznego wsparcia w szkole dla rodziców

Jak geometria formy wpływa na dobór siły zwarcia, stołu i układu wtrysku maszyny
